
La soldadura láser, una técnica avanzada que combina precisión y eficiencia, ha emergido como una solución esencial en la industria contemporánea. Desde la automoción hasta la aeroespacial, esta técnica ha demostrado ser una herramienta invaluable, adaptándose a diversas aplicaciones y estableciendo nuevos estándares de calidad y rendimiento.
¿Qué es la soldadura láser?
A través de soldadoras laser se puede llevar adelante este proceso meticuloso que utiliza un haz de luz para fusionar piezas metálicas. Esta técnica se ha popularizado en diversas industrias, especialmente en aquellas que requieren la automatización de la soldadura de componentes pequeños. En estos casos, el control preciso del láser elimina la necesidad de limpieza posterior. Sectores como el automotriz, aeroespacial y electrónico valoran especialmente la precisión y eficiencia que ofrece este tipo de soldadura.
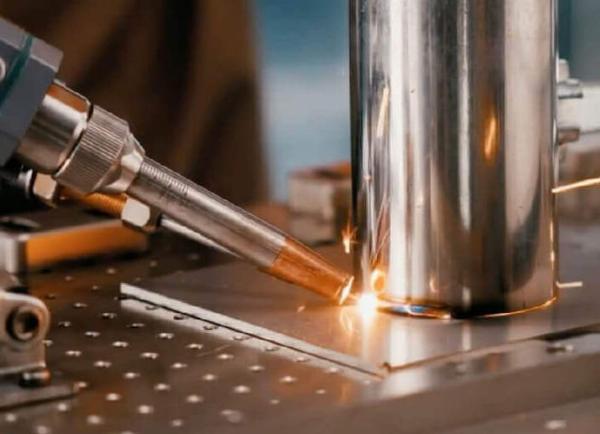
El haz de luz láser se produce a partir de una fuente independiente y se dirige hacia el objeto de trabajo mediante un colimador o "antorcha" y al impactar en el material, la energía dirigida calienta y funde las piezas (y la varilla de relleno si es necesario), resultando en una fusión que integra perfectamente las piezas. Una de las principales ventajas de la soldadura es la precisión y el control cercano de la energía aplicada. Esto permite una fusión extremadamente precisa con una zona afectada por el calor mucho menor que otros métodos de soldadura, reduciendo el daño a las áreas circundantes.
¿Cómo funciona la soldadura laser?
las soldadoras ya sean las soldadoras láser o las soldadoras mig han surgido como opciones revolucionarias, ya que estas herramientas han transformado la forma en que se unen materiales. La soldadura láser opera mediante dos principales métodos: la soldadura por conducción de calor y la soldadura por penetración u ojo de cerradura.
En el primer método, la soldadura por conducción de calor, la energía del láser se utiliza para fundir la superficie de la pieza de trabajo. Esta energía se transfiere a través de la conducción de calor, lo que significa que el láser no penetra en el material, sino que se absorbe solo en la superficie. Los materiales alcanzan una temperatura superior al punto de fusión, pero no se evaporan. Las superficies que se unirán se funden entre sí, creando una conexión sólida una vez que la superficie se enfría.
Por otro lado, la soldadura por penetración aprovecha la capacidad del láser para penetrar profundamente en los materiales. El láser derrite el material y forma un ojo de cerradura o capilar de vapor rodeado de masa fundida. Este capilar se desplaza a través del área trabajada con el movimiento del láser sobre la junta. Con la masa fundida fluyendo alrededor del capilar, se forma una soldadura profunda y resistente una vez que se solidifica.
La soldadura láser ofrece la ventaja de velocidades de soldadura significativamente altas, lo que permite reducir la zona afectada por el calor y minimizar la deformación. Además, con una gran velocidad, es posible abrir un ojo de cerradura más ancho y estable, generando así una soldadura de alta calidad con mínima deformación.
¿Qué tipos de materiales se pueden soldar?
Troquel de acero: La máquina de soldadura láser es capaz de unir una variedad de aceros para matrices como S136, SKD-11, NAK80, 8407, 718, 738, H13, P20, W302, 2344, entre otros. La soldadura láser proporciona un efecto de soldadura superior en estos materiales.
Acero al carbono: La soldadura láser puede aplicarse con éxito en aceros al carbono, pero la calidad de la soldadura depende del contenido de impurezas, especialmente de carbono. Para contenido de carbono superior al 0,25%, se recomienda precalentar para obtener una soldadura de calidad. A medida que aumenta el contenido de carbono, aumenta la sensibilidad a las grietas y muescas en la soldadura. Se requiere un tratamiento de precalentamiento y posterior a la soldadura para eliminar tensiones y prevenir grietas, especialmente cuando el contenido de carbono supera el 3%.
Aleación de acero: Las aleaciones de acero de baja aleación y alta resistencia pueden ser soldadas con éxito mediante soldadura láser, siempre y cuando se seleccionen los parámetros de soldadura adecuados. Se puede obtener una junta con propiedades mecánicas equivalentes al metal base.
Acero inoxidable: La soldadura láser en acero inoxidable es altamente efectiva debido a la baja velocidad de soldadura y la pequeña zona afectada por el calor. Esto ayuda a aliviar el sobrecalentamiento y reduce los defectos como poros e inclusiones. Además, el acero inoxidable permite obtener soldaduras estrechas de penetración profunda con una máquina de soldadura láser de baja potencia.
Cobre y aleación de cobre: La soldadura de cobre y aleaciones de cobre con láser puede ser propensa a problemas como la infusión y penetración incompleta. Se requiere una fuente de calor con energía concentrada y alta potencia, así como medidas de precalentamiento para evitar deformaciones. La soldadura de cobre también puede producir fisuras térmicas y poros como defectos comunes.
Aluminio y aleación de aluminio: El aluminio y sus aleaciones son altamente reflectantes, lo que puede complicar el proceso de soldadura láser. La solubilidad del hidrógeno en el aluminio aumenta con la temperatura, lo que puede generar poros y defectos en la soldadura. Controlar cuidadosamente la temperatura es crucial para evitar estos problemas y garantizar una soldadura de calidad.
La naturaleza de los materiales metálicos influye directamente en el método de soldadura aplicado. A continuación se exponen las consideraciones a tener en cuenta al soldar metales utilizando tecnología láser:
La velocidad de enfriamiento rápida de los materiales metálicos puede tener un impacto significativo en la fragilización, microfisuras y resistencia a la fatiga. Este factor está estrechamente relacionado con el contenido de carbono en el metal. Es crucial ajustar adecuadamente los parámetros de soldadura para controlar la velocidad de enfriamiento y minimizar estos efectos negativos.
Durante el proceso de soldadura láser, los elementos de aleación altamente volátiles en la aleación de metal pueden volatilizarse del baño fundido. Esto puede conducir a la formación de poros y cortes en la soldadura. Es esencial tener en cuenta estos efectos y ajustar los parámetros de soldadura para minimizar la volatilización de elementos de aleación y reducir la incidencia de defectos en la soldadura.
Al soldar materiales de acero al carbono, es importante considerar el contenido de carbono en el material. Para obtener resultados óptimos, se recomienda que el contenido de carbono sea inferior al 2%. Un contenido de carbono superior al 3% puede aumentar la dificultad de la soldadura, aumentar la tendencia a las grietas frías y a la fatiga del material. Se debe tener precaución especial al diseñar la junta para reducir la tensión residual y la tendencia al agrietamiento de la soldadura y la zona afectada por el calor.
Cuando se trabaja con metales con un contenido de carbono superior al 3% y inferior al 3%, se puede utilizar la forma de soldadura paranoica para limitar la transformación de la martensita. Esto puede ayudar a eliminar tensiones y reducir la formación de grietas. Además, esta técnica puede reducir la velocidad de enfriamiento y disminuir la tendencia a las grietas. (Metalmecánica.com)